
7 defectos de laminado que nacen en la máquina
LA MAYORÍA DE LOS DEFECTOS DE LAMINADO RECURRENTES SON PROBLEMAS DE MÁQUINA Y DE PROCESO, NO DE MATERIAL.
El silvering, el aire atrapado, el tunneling, las arrugas, el sangrado de adhesivo, la curvatura y el telescopado tienen su origen en la presión del nip (la línea de contacto entre los rodillos), la tensión de banda, la alineación de los rodillos o los ajustes de bobinado. Un defecto que reacciona a un ajuste de la máquina no es un fallo del film.
Los defectos de laminado casi siempre provocan la misma primera llamada: al proveedor del film. El rollo superó todas las inspecciones de entrada, la ficha técnica está en orden y, aun así, el producto laminado muestra silvering, burbujas o curvatura. Antes de que nadie cuestione la máquina, el material ya está en el banquillo. En Crest Dutch Machinery llevamos más de cuatro décadas construyendo y reconstruyendo laminadoras industriales, y vemos el mismo patrón en plantas de producción de toda Europa: la mayoría de los defectos de laminado recurrentes son problemas de proceso y de máquina, no de material. Esta guía repasa los siete más comunes, qué los causa realmente y las preguntas que, en pocos minutos, separan un problema de film de un problema de máquina.
De dónde vienen los defectos
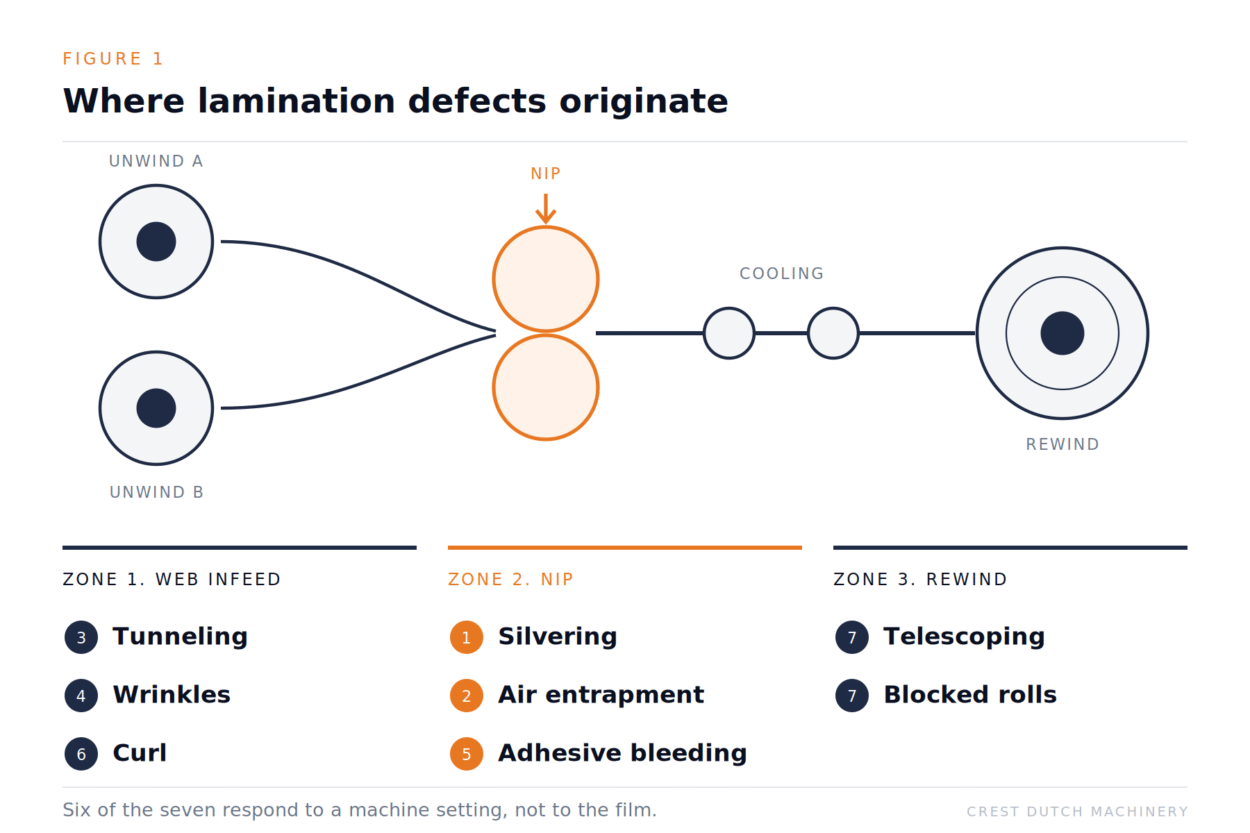
Seis de los siete defectos de laminado más comunes se originan antes del nip o en el propio nip. Solo el telescopado y los rollos bloqueados se crean en el rebobinado. Cada defecto corresponde a una zona de la línea, y cada zona apunta a un ajuste distinto.
Figura 1. Cada defecto corresponde a una zona de la línea.
1. Silvering: presión de nip desigual, no el adhesivo
El silvering es el fino patrón de inclusiones microscópicas de aire que da al laminado un brillo gris y apagado en lugar de un contacto óptico completo. Se suele culpar al adhesivo. En la práctica, casi siempre indica una presión de nip insuficiente o desigual. Los rodillos de nip largos se flexionan bajo carga, de modo que la presión cae en el centro de la banda mientras los bordes parecen correctos. Un rodillo bombeado, una construcción de rodillo más rígida o un nip neumático bien ajustado resuelven lo que ninguna reformulación del adhesivo resolverá jamás.
2. Aire atrapado y burbujas: lo decide la entrada del nip
Las burbujas visibles son aire atrapado, y el aire queda atrapado en la entrada del nip. Los sospechosos habituales: una velocidad de línea demasiado alta para la geometría del nip, un ángulo de entrada de la banda incorrecto o un rodillo laminador con el caucho desgastado o cristalizado. En una máquina bien configurada, la banda llega al nip de forma que el aire se expulsa antes del contacto. Si las burbujas solo aparecen por encima de cierta velocidad, la máquina le está diciendo dónde está su límite.
3. Tunneling: una diferencia de tensión congelada en el producto
El tunneling, la delaminación en forma de túnel que aparece horas o días después del laminado, es una diferencia de tensión congelada en el producto. Una banda se laminó con más tensión que la otra; tras el bobinado, la banda estirada se relaja y se suelta. La solución es un control de tensión independiente y preciso en cada desbobinador, no un adhesivo más agresivo. Las máquinas que controlan la tensión con un freno de fricción manual son estructuralmente propensas a este defecto.
4. Arrugas y pliegues: un problema de alineación, sin más
Las arrugas se forman cuando la banda no entra en el nip plana y con una tensión uniforme. Las causas son mecánicas: rodillos fuera de paralelo, un rodillo extensor desgastado, una tensión demasiado baja para el material o un desbobinador desalineado. Los films finos y los sustratos elásticos como la espuma amplifican cada una de estas causas. Una arruga que aparece siempre en la misma posición de la banda es un problema de alineación, sin más.
5. Sangrado de adhesivo en los bordes: demasiada presión, demasiado calor
El sangrado de adhesivo es el adhesivo que sale por los bordes del laminado. Contamina los rodillos, se acumula en las cuchillas de corte y pega entre sí los rollos terminados. Lo causa una presión de nip excesiva, un calor excesivo o ambos. Los operarios a menudo suben la presión para combatir el silvering y provocan sangrado. La respuesta real es una presión uniforme en todo el ancho, que permite mantener moderada la presión total.
6. Curvatura: asimetría heredada del proceso
Un laminado que no queda plano arrastra una asimetría del proceso: tensiones de banda desiguales o calor aplicado solo por una cara. La curvatura (curl) arruina la especificación en aplicaciones como las matrículas y señales de tráfico, las intercapas de vidrio y el laminado de paneles. Del lado de la máquina se resuelve con un control de tensión equilibrado y, cuando se usa calor, un calentamiento controlado en la cara correcta o en ambas.
7. Telescopado y rollos bloqueados: el rebobinado también es su problema
Los defectos del final de la línea también acaban en la mesa del proveedor del film, porque el cliente los descubre al desbobinar el laminado hecho con su material. Los rollos telescopados y los rollos bloqueados, que se pegan a sí mismos, vienen de una tensión de bobinado incorrecta, de la falta de un perfil de tensión decreciente (taper) o de un principio de bobinado inadecuado para el producto. Los productos blandos, gruesos o recién laminados suelen necesitar bobinado central con tensión decreciente y, en algunos casos, bobinado sin mandril. Un rebobinado que bobina todo de la misma manera acabará dañando algo.
Qué significa esto si usted vende film
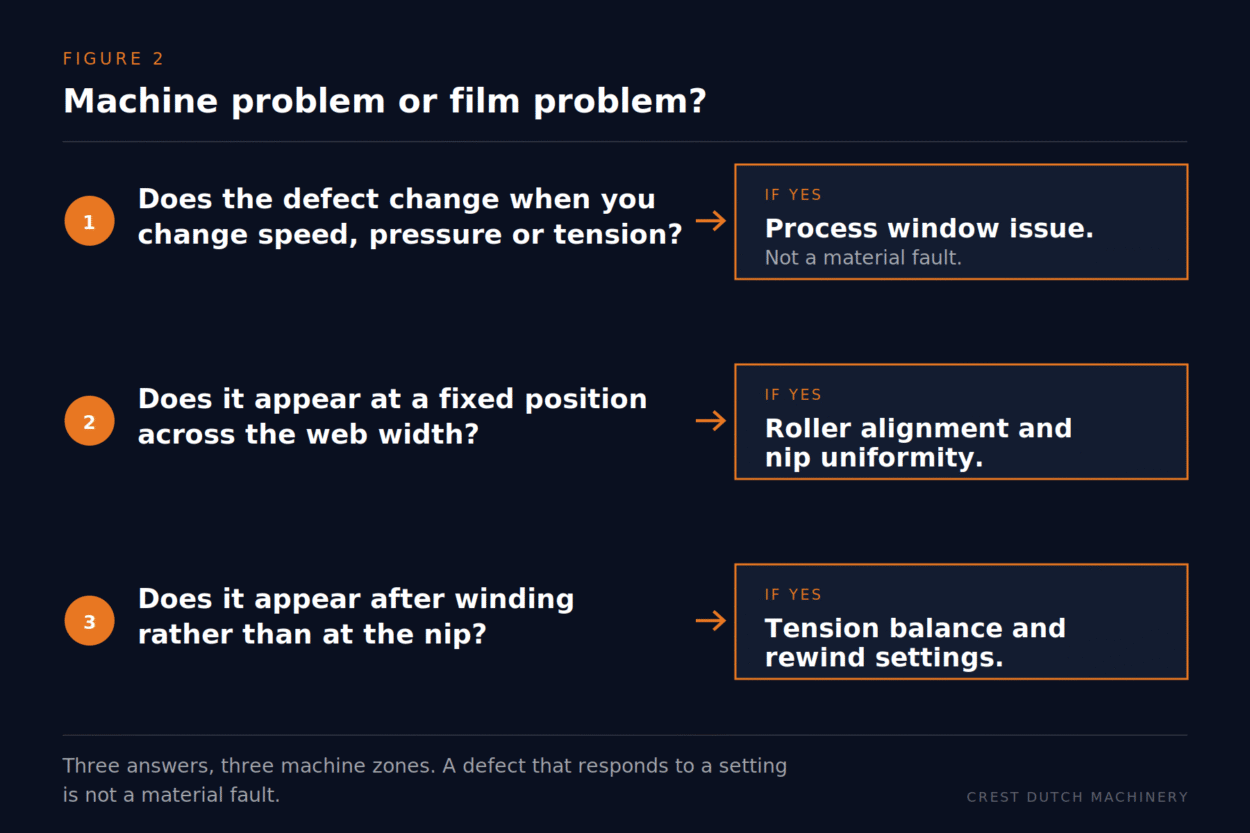
Si usted es el gestor de cuenta que está junto a un transformador descontento, tres preguntas localizan el problema rápidamente.
¿Cambia el defecto al cambiar la velocidad, la presión o la tensión? Si es así, es un problema de ventana de proceso, no un fallo del material.
¿Aparece en una posición fija a lo ancho de la banda? Si es así, revise la alineación de los rodillos y la uniformidad del nip.
¿Aparece después del bobinado y no en el nip? Si es así, la respuesta está en el equilibrio de tensiones y en los ajustes del rebobinado.
Tres respuestas, tres zonas de la máquina. Responderlas convierte una llamada de reclamación en una visita de asesoramiento.
En directo · Crest Tech Session #1 · 24 y 25 de noviembre
Por qué fallan los laminados (y por qué casi nunca es el material)
Analizamos en directo tres de estos defectos: burbujas, arrugas y delaminación. Lo que se ve, a qué se culpa y qué ajuste de la máquina lo resuelve de verdad. Online, 30 minutos, gratis. Tres horarios, o vea la grabación. La sesión se imparte en inglés; puede hacer sus preguntas en español.
Preguntas frecuentes
La mayoría de los defectos de laminado recurrentes, como el silvering, las burbujas, el tunneling y la curvatura, se deben a factores de máquina y de proceso: presión del nip, tensión de banda, alineación de los rodillos y ajustes de bobinado. Los fallos de material existen, pero rara vez producen un defecto que reaccione a los ajustes de la máquina.
El silvering se debe a inclusiones microscópicas de aire, normalmente por una presión de nip insuficiente o desigual a lo ancho de la banda, a menudo por la flexión de los rodillos en máquinas anchas.
El tunneling es una delaminación en canales en forma de túnel que aparece después del bobinado. Se debe a una diferencia de tensión entre las dos bandas durante el laminado y se evita con un control de tensión independiente y preciso en cada desbobinador.
El sangrado de adhesivo es el adhesivo que sale por los bordes del laminado. Lo causa una presión de nip excesiva, un calor excesivo o ambos, y contamina los rodillos y las cuchillas de corte. Una presión uniforme en todo el ancho de trabajo permite mantener moderada la presión total.
Las señales de alerta son una ventana de proceso muy estrecha, defectos que vuelven con cada material nuevo, ajustes de tensión manuales a ojo y tasas de desperdicio que se disparan con sustratos finos o elásticos. Una auditoría de la máquina por parte de un fabricante de laminadoras da una respuesta definitiva.
Hable con un fabricante de máquinas antes de la próxima escalada
¿Un cliente atascado con el mismo defecto?
Envíenos el material, el ancho y la velocidad de línea. Nuestros ingenieros le dirán si la máquina se puede ajustar, actualizar o si ha llegado a su límite. Crest Dutch Machinery es el especialista europeo en laminadoras industriales configuradas a medida, y analizamos el proceso juntos sin coste alguno para su relación con el cliente.